1. Pangkalahatang-ideya ng Pagsusuri
Ang mass production STDF V4 datalogs ng semiconductor ay nagtatala ng libu-libong parametric test (PTR, MPR) at daan-daang libong mga part (PRR). Ang simpleng pagkaalam na ang mga part ay pasok sa mga spec limit (LL/HL) ay hindi nagpapakita kung ang proseso ng pagmamanupaktura ay matatag, kung ang mismong pagsukat ay mapagkakatiwalaan, o kung may mga mapanganib na outlier na bahagi na nakatago sa gitna ng mga pumasa.
Nagbibigay ang DLOG ng mga nakalaang screen ng pagsusuri upang sagutin ang mga kritikal na katanungang ito. Maa-access mula sa menu ng pagpili ng view sa itaas ng interface, ipinapaliwanag ng gabay na ito ang mga view na nakatuon sa kakayahan ng proseso, pagsusuri ng outlier, at pagiging maaasahan ng sistema ng pagsukat.
 I-click para palakihin
| Pagsusuri | Screen ng DLOG | Pangunahing Sukatan | Kailan Gagamitin |
|---|---|---|---|
| Pagsusuri ng Outlier sa PAT+ | Wafer (PAT Data / PAT+), Chart (mga DPAT band) | Mga DPAT band, natitirang kapitbahay ng SPAT, PAT+ Flips | Suriin ang "mga kahina-hinalang bahagi sa gitna ng magagandang die" na pumasa sa limitasyon ngunit lumilihis sa estadistika |
| Mga Outlier na Multivariat | MVA Explorer, Wafer (MVA-PAT) | Mahalanobis MD², PCA SPE, Isolation Forest | Tukuyin ang mga part na ang bawat indibidwal na test ay nasa loob ng spec, ngunit abnormal ang kombinasyon ng mga nasukat na halaga |
| Gauge R&R | Gauge R&R | EV, AV, PV, %GRR, %P/T, ndc | Suriin ang pagkaulit-ulit at reproducibility ng sistema ng pagsukat gamit ang paulit-ulit na pagsubok ng parehong wafer |
| Pagkakaiba ng Site (Site Delta) | SITE, Group Analysis (Group by: Site) | Yield bawat site, mga BIN, mga mean, η², ANOVA | Tukuyin kung ang probe needle / probe pin o socket contact ay nagdudulot ng sistematikong paglihis (systematic drift) |
| Kakayahan ng Proseso | Chart, Dashboard, Group Analysis | Cpk, Cp, Est ppm, Normalidad (Anderson-Darling) | Sukatin ang margin ng spec, tantiyahin ang rate ng depekto sa ppm, at kumpirmahin ang mga pagpapalagay ng normal na distribusyon |
| Korelasyon & TTO | Correlation, TTO Engine | Pearson r, Spearman ρ, mga kandidato sa paulit-ulit na pagsubok | Tukuyin ang mga duplicate na pagsubok na sumusukat sa parehong pisikal na katangian upang paikliin ang oras ng pagsubok |
Ang mga mean at standard deviation ay kinakalkula sa isang pass gamit ang Welford online algorithm. Ang matatag na numerong pormulang ito ay umiiwas sa malaking pagkakamali sa pag-compute (catastrophic cancellation) na maaaring mangyari kapag basta nagtitipon ng mga kabuuan ng mga parisukat:
2. Pagsusuri ng Outlier sa PAT+ (DPAT · SPAT)
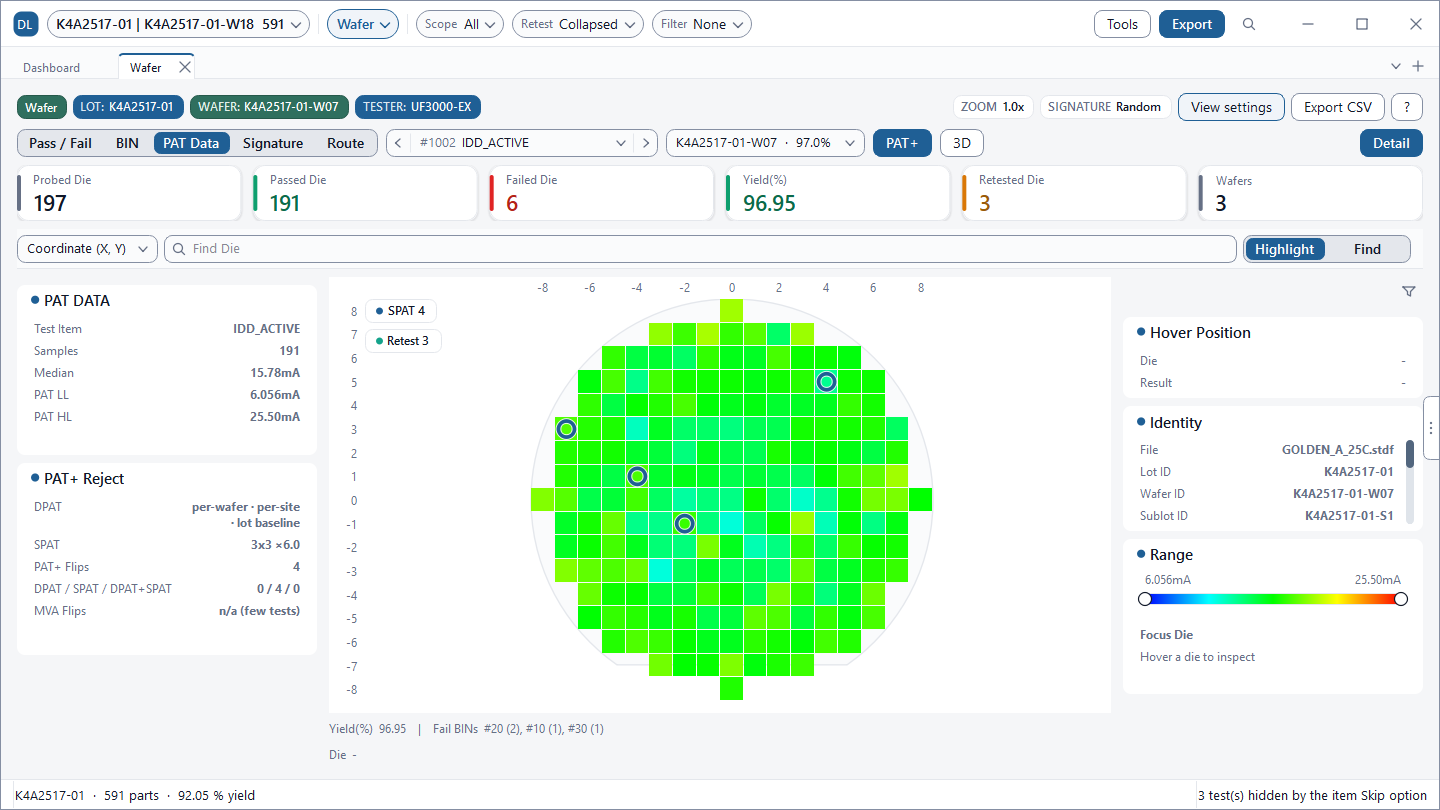
Ang PAT (Part Average Testing) ay tinukoy sa alituntunin sa kalidad ng automotive semiconductor na AEC-Q001. Ang layunin nito ay salain ang mga bahagi na pumapasa sa mga karaniwang limitasyon ng detalye ngunit lumalabas sa normal na distribusyon ng populasyon, upang mabawasan ang mga maagang pagkasira sa field (infant mortality).
Sa mode na PAT Data ng screen ng Wafer, kinakalkula at ipinapakita ng DLOG ang mga dynamic limit ng PAT (PAT LL / HL) para sa napiling pagsubok. Kapag pinagana mo ang PAT+ sa mga setting ng view, ang mga die na pumasa sa mga spec ng pagsubok ngunit na-flag bilang kahina-hinala sa pamamagitan ng mga panuntunan ng DPAT o SPAT ay naka-highlight bilang overlay sa wafer map (ang orihinal na pasya ng PASS/FAIL ay hindi binabago).
 I-click para palakihin
 I-click para palakihin
DPAT: Matatag na Dynamic Limits na Muling Kinakalkula mula sa Data
Upang maiwasan ang matitinding outlier sa pagbaluktot ng sample mean at standard deviation, gumagamit ang DLOG ng median sa halip na mean, at isang matatag na sigma na tinatantya mula sa interquartile range (IQR):
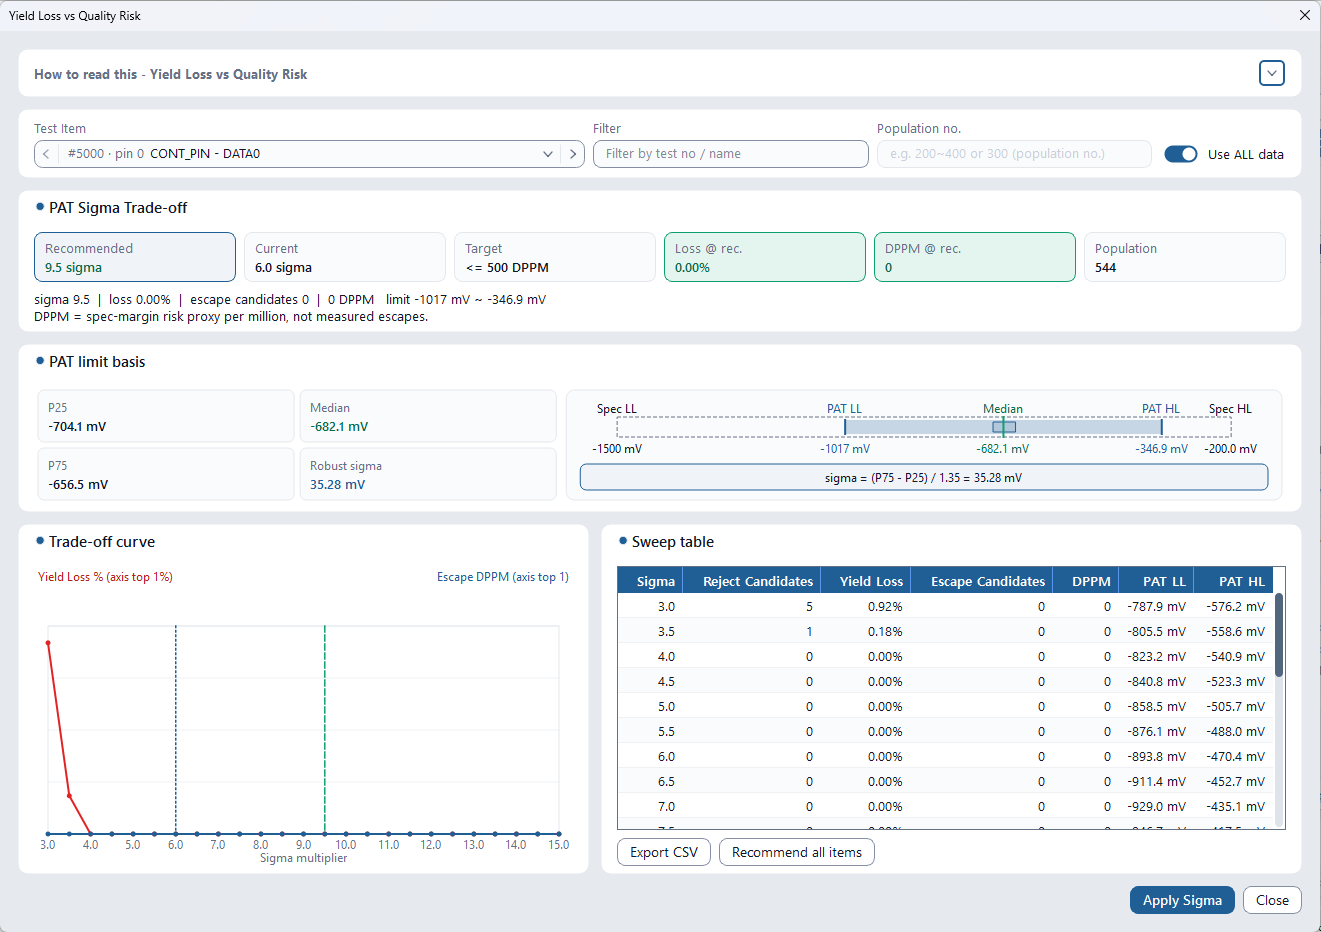
Ang mga die na nasa labas ng saklaw na ito ay minamarkahan bilang mga kandidato sa outlier. Ang default na sigma multiplier k ay 6. Maaari mong i-configure ang mga multiplier sa itaas at ibaba nang hiwalay sa pamamagitan ng View settings > Wafer View Options > Lower Sigma (L) / Upper Sigma (H). Ang mas maliit na halaga ng k ay kumukuha ng mas maraming kandidato.
Ang DPAT (Dynamic PAT) ay dynamic na muling sinusuri ang mga limitasyong ito bawat wafer, bawat site, o bawat baseline ng lot sa halip na gumamit ng mga static na limitasyon. Inaalis ng DPAT na partikular sa site ang mga offset ng hardware ng tester, habang sinusubaybayan ng DPAT ng baseline ng lot ang thermal at process drift sa pagitan ng mga wafer. Sa view ng Trend sa screen ng Chart, maaari mong i-overlay ang parehong mga dynamic limit gamit ang opsyong DPAT (trend).
SPAT: Mga Natitirang Spatial ng Kapitbahay
Ang mga naisalokal na anomalya—tulad ng mga kumpol sa gilid, gasgas, o maliliit na kumpol ng depekto—ay maaaring humalo sa mas malawak na distribusyon ng wafer at hindi mapansin nang walang spatial na konteksto. Sinusuri ng SPAT (Spatial PAT) ang natitira sa pagitan ng target na die $(i, j)$ at ng median ng mga kalapit na PASS die laban sa matatag na sigma ng kapitbahayan:
Ang default na spatial kernel ay $3 \times 3$ na may multiplier na 6.0. Malapit sa mga hangganan ng wafer o mga rehiyon na may maraming depekto kung saan kakaunti ang mga wastong PASS kapitbahay, awtomatikong pinalalawak ng DLOG ang kernel palabas ng hanggang 2 concentric ring hanggang sa matugunan ang minimum na limitasyon ng kapitbahay.
Pagpili ng PAT Sigma: Pagkawala ng Yield vs Panganib sa Kalidad
Ang paghihigpit sa k ay nakakahuli ng mas maraming kaduda-dudang die, ngunit nagpapataas ng labis na pagtanggi (overkill o pagkawala ng yield (Yield Loss)) sa pamamagitan ng pagsasakripisyo ng magagandang die. Ang Tools > Studies > Yield Loss vs Quality Risk ay nagsu-sweep ng mga halaga ng sigma (sigma sweep) sa bawat test upang i-plot ang mga kurba ng Reject Candidates, Yield Loss, at DPPM, na nagrerekomenda ng pinakamainam na balanse ng sigma upang maabot ang iyong target na DPPM. I-click ang Apply Sigma upang agad itong ilapat.
3. MVA Explorer (Mga Outlier na Multivariat)
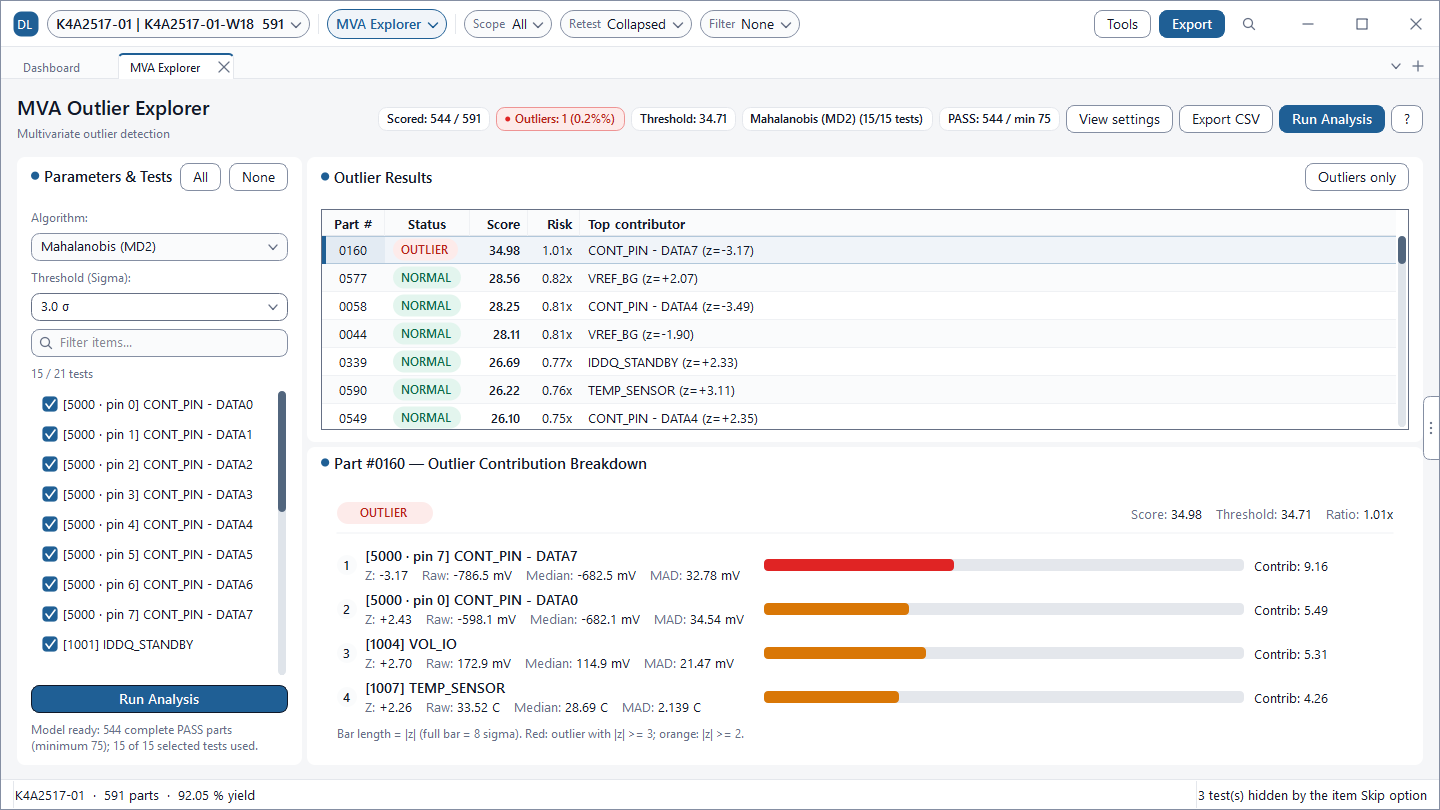
Ang mga nauugnay na parametric test ay karaniwang nagbabago nang magkasama. Ang isang die ay maaaring magmukhang normal kapag sinusuri ang Test A at Test B nang hiwalay, ngunit kung ang Test A ay hindi pangkaraniwang mataas habang ang Test B ay hindi pangkaraniwang mababa, sinisira ng pagpapares ang normal na pisikal na ugnayan. Habang pumapasa ito sa mga indibidwal na limitasyon ng scalar, ito ay isang malinaw na multivariat na outlier. Nakikita ng MVA Explorer ang mga multi-dimensional na anomalya na ito.
 I-click para palakihin
Tatlong Algoritmo sa Pagtukoy ng Outlier
| Algoritmo | Paano Nito Tinutukoy ang mga Outlier | Pinakamahusay na Gamitin Kung Kailan |
|---|---|---|
| Mahalanobis (MD²) | Statistical distance na isinasaalang-alang ang buong covariance matrix. Minamarkahan ang mga part na lumalampas sa chi-square distribution threshold bilang outlier. | Inirerekomendang pangkalahatang default |
| PCA reconstruction (SPE) | Minamarkahan ang mga part na may mataas na reconstruction error (Q-statistic) kapag ipinroyekto sa mga principal component. Nakikita ang mga pagkasira sa normal na ugnayan ng mga parameter. | Inirerekomenda para sa malalaking hanay ng pagsubok |
| Isolation Forest | Algoritmong nakabatay sa puno na walang mga pagpapalagay ng parametric distribution. Tinutukoy ang mga madaling maihiwalay na bahagi, na iniraranggo ang nangungunang ~1% ng mga bahagi ng PASS bilang mga outlier. | Nakakakuha ng mga hindi linyar at kumplikadong multi-modal na anomalya |
Distansyang Mahalanobis (MD²)
Ang distansyang Euclidean ay nabigong isaalang-alang ang mga pagkakaiba sa sukat at korelasyon sa pagitan ng mga parameter. Nareresolba ito ng distansyang Mahalanobis sa pamamagitan ng pagtimbang ng mga paglihis gamit ang kabaligtaran ng covariance matrix ($\mathbf{\Sigma}$). Kinakalkula ng DLOG ang isang matatag na sentroid at shrinkage covariance matrix, na hinahati ang kontribusyon ng bawat pagsubok bilang $z_i \cdot (\mathbf{\Sigma}^{-1}\mathbf{z})_i$ upang ang kabuuan ay katumbas ng $MD^2$:
Ang setting ng Threshold (Sigma) (3.0 / 4.0 / 5.0 / 6.0σ, default 6.0σ) ay kino-convert sa isang two-sided normal probability $\alpha$, na nagtatakda ng kritikal na chi-square threshold para sa $r$ degrees of freedom (bilang ng mga napiling pagsubok). Ang mas mataas na mga setting ng sigma ay nagbubunga ng mas kaunti ngunit mas malulubhang outlier. Para sa PCA, ang SPE (Squared Prediction Error, Q-statistic) ay nagbibigay ng score sa mga part batay sa natitirang variation na hindi maipaliwanag ng mga principal component.
Pagbasa sa Talaan ng mga Resulta
| Hanay | Kahulugan |
|---|---|
| Status | OUTLIER · NORMAL · NOT SCORED (nawawalang mga halaga sa mga napiling pagsubok) · EXCLUDED (mga hindi-PASS na part) |
| Score | Marka ng outlier mula sa napiling algoritmo (marka ng MD², SPE, o Isolation Forest) |
| Risk | Score ÷ Threshold. Ang paglampas sa 1.0x ay nag-uuri sa part bilang OUTLIER |
| Top contributor | Parametric test na nagtutulak sa marka na pinakamataas, kasama ang matatag na z-score nito (batay sa median at MAD) |
max(50, 5 × bilang ng mga pagsubok) (hal., sa Larawan 3, ang 15 pagsubok ay nangangailangan ng hindi bababa sa 75 parts). Pumili ng mga parametric test na may pisikal na kaugnayan; ang pagsasama ng mga hindi nauugnay na pagsubok ay magpapalabnaw sa mga marka ng anomalya. Sa mode na MVA-PAT ng screen ng Wafer, maaari mong suriin ang mga marka ayon sa coordinate ng die at i-export ang mga bahaging lumipat mula PASS patungong MVA Outlier (MVA Flips) sa CSV.
4. Pagsusuri ng Sistema ng Pagsukat ng Gauge R&R
Ang naobserbahang pagkakaiba-iba ng pagsukat ay binubuo ng aktwal na pagkakaiba-iba ng produkto na pinagsama sa pagbabago-bago na ipinakilala ng sistema ng pagsubok (instrumentasyon ng tester, probe card, contact ng socket, hardware ng interface):
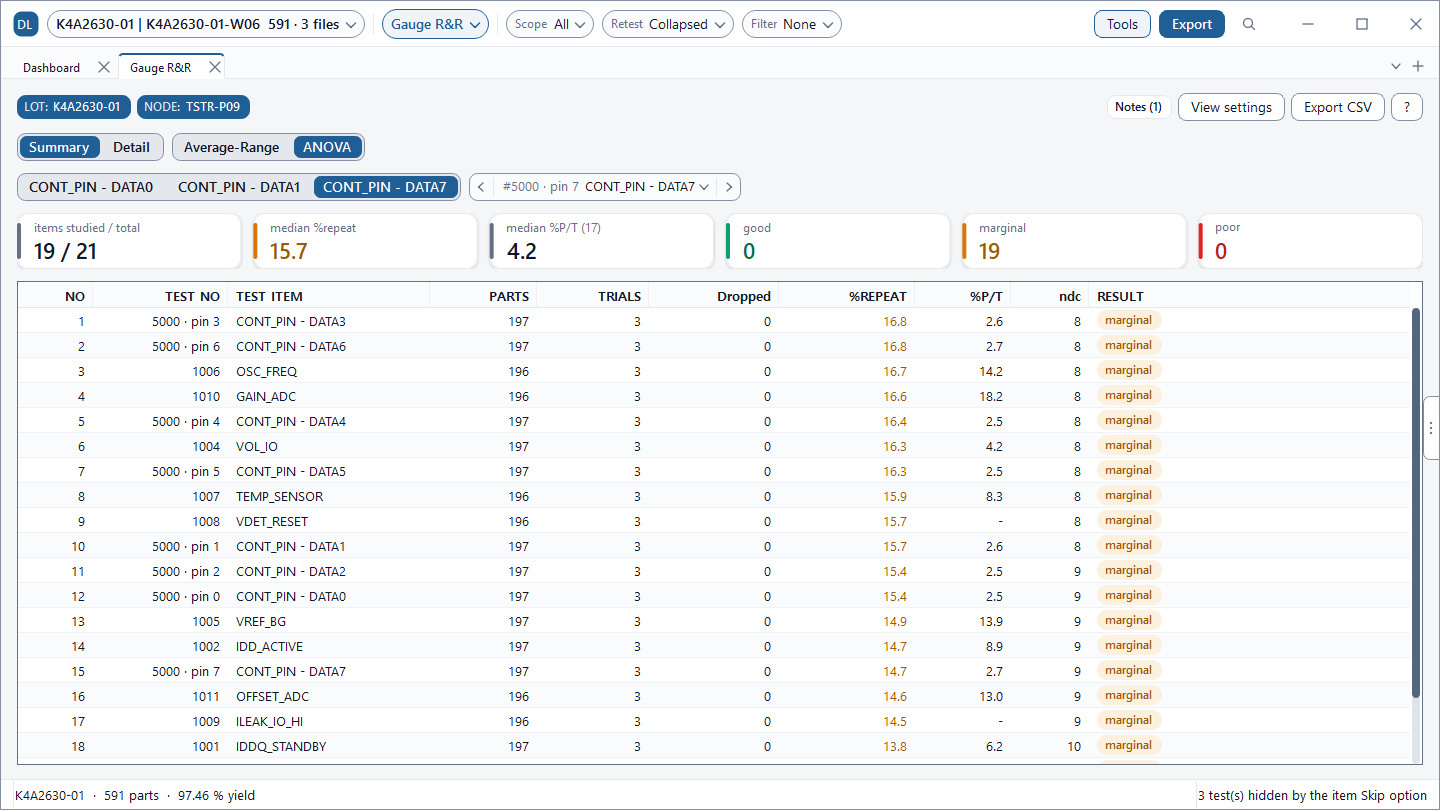
Ang labis na ingay sa pagsukat ay nanganganib na maling tanggihan ang magandang produkto o magpadala ng mga may depektong unit sa mga customer. Ang screen ng Gauge R&R ay naghihiwalay sa kabuuang pagkakaiba-iba na ito gamit ang paulit-ulit na pagsubok ng parehong wafer. Sa pamamagitan ng pagtutugma ng mga die sa mga coordinate ng (X, Y), itinuturing ng DLOG ang mga paulit-ulit na pagsubok bilang mga wastong pagsubok kahit na magkaiba ang Lot o Wafer ID sa pagitan ng mga file.
 I-click para palakihin
Mga Bahagi at Paraan ng Pagkakaiba-iba
| Bahagi | Paglalarawan |
|---|---|
| EV (Pagkaulit-ulit) Equipment Variation | Pagbabago-bago kapag sumusukat sa parehong bahagi nang paulit-ulit sa ilalim ng magkatulad na mga kondisyon (ingay ng tester). |
| AV (Reproducibility) Appraiser Variation | Pagkakaiba-iba sa iba't ibang mga file, pagsubok o site ng pagsubok (pagbabago sa contact ng socket, thermal drift). |
| GRR | $\sqrt{EV^2 + AV^2}$ — Kabuuang pagkakaiba-iba na ipinakilala ng sistema ng pagsukat. |
| PV | Tunay na manufacturing variation sa pagitan ng mga part sa buong wafer. |
Sinusuportahan ng DLOG ang dalawang paraan ng pagkalkula: ANOVA (default, tinatantya ang mga bahagi ng pagkakaiba-iba mula sa Mean Squares) at Average-Range (klasikong pamamaraan ng worksheet ng AIAG gamit ang saklaw at mga salik ng $d_2$). Nagbibigay ang ANOVA ng higit na katatagan para sa malalaking laki ng sample. Dalawang mode ng pagsusuri ang available: Repeatability Only (iisang site, inalis ang AV) at Cross-Site (sinusuri ang mga site bilang mga appraiser kapag sinusukat ng lahat ng site ang bawat die).
Mga Pamantayan ng %GRR at ndc
| %GRR | Pasya | Interpretasyon |
|---|---|---|
| < 10% | good | Ang sistema ng pagsukat ay napakahusay. Kung ang ndc ≥ 5, sapat din ang resolusyon. |
| 10% hanggang 30% | marginal | Maaaring tanggapin batay sa kahalagahan ng aplikasyon, gastos ng bahagi, o gastos sa pagkukumpuni. |
| > 30% | poor | Nangingibabaw ang error sa pagsukat. Suriin ang probe contact, pagkasira ng socket, at ingay ng DIB. |
5. Pagsusuri ng Pagkakaiba sa Hardware ng Multi-Site
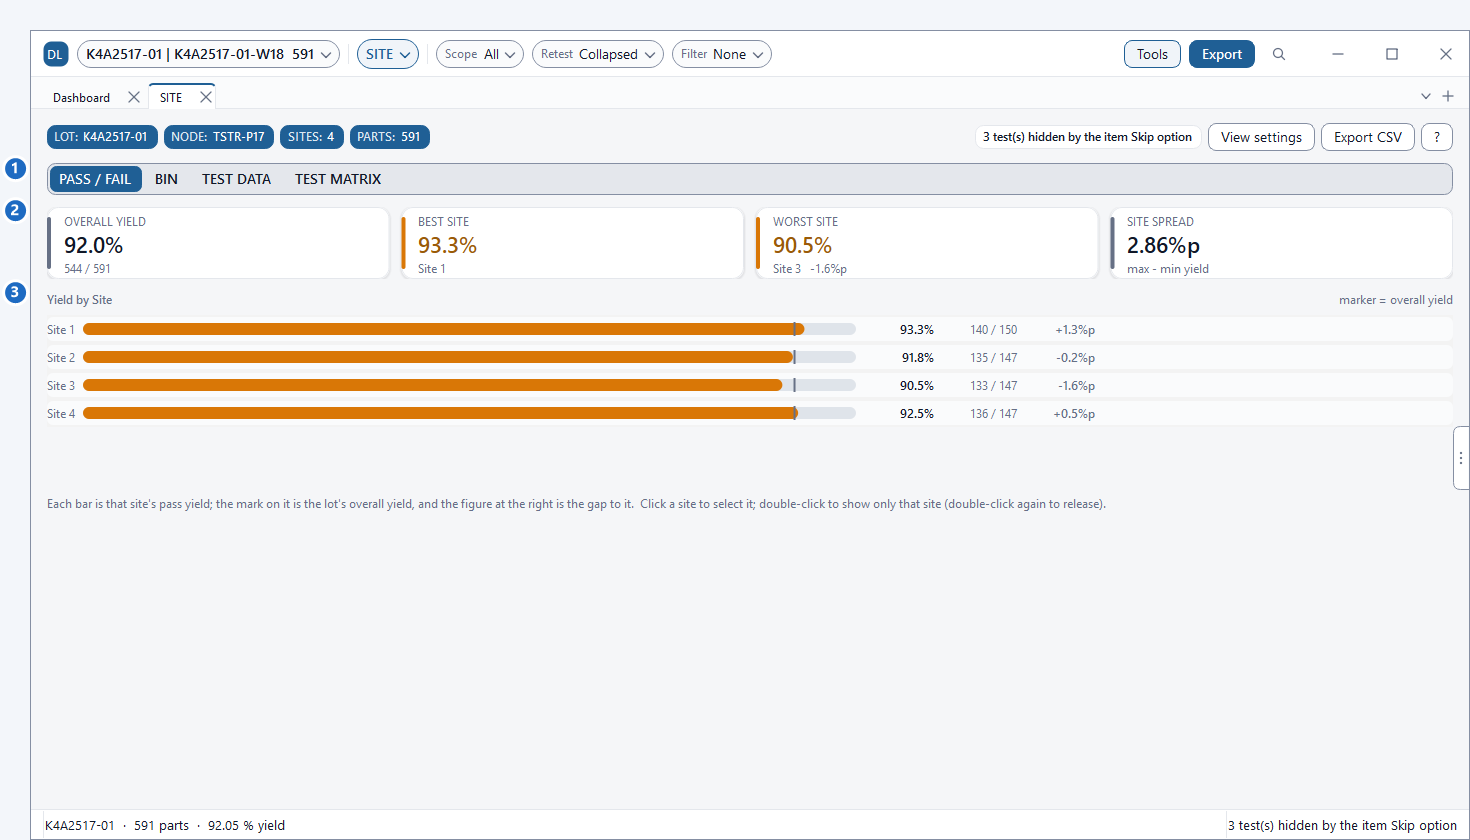
Sa parallel multi-site testing, ang mga pagkakaiba sa contact pressure ng probe needle, contact resistance (CRES) ng socket, o pagkasira ng relay pin ay madalas na nagiging sanhi upang ang isang partikular na site ay sistematikong lumihis. Inihahambing ng screen ng SITE ang yield, komposisyon ng BIN, at mga average ng parameter sa mga site upang agad na matukoy ang mga outlier ng hardware.
 I-click para palakihin
| Item na Susuriin | Screen | Paano Suriin |
|---|---|---|
| Site na may mababang yield | SITE > PASS / FAIL | Pinakamaikling bar; naka-highlight din sa card ng WORST SITE. |
| Konsentrasyon ng depekto | SITE > BIN | Suriin kung ang mga partikular na Fail BIN ay nakatuon sa isang site. |
| Pagkilos ng parametric | SITE > TEST DATA | Suriin ang paglihis ng mean ng PASS die na partikular sa site laban sa pangkalahatang mean (Δ vs overall). |
| Mga pagsubok na dominante sa site | SITE > TEST MATRIX | η² (bahagi ng kabuuang pagkakaiba-iba na ipinaliwanag ng mga pagkakaiba sa site). Sa ibaba ng 5% ay nagpapahiwatig ng kaunting epekto ng site, ipinapakita bilang -. |
| Kahalagahan sa estadistika | Group Analysis (Group by: Site) | Halaga ng p-value ng One-way ANOVA at mga paghahambing ng Tukey HSD. |
| Reproducibility ng site | Gauge R&R (Cross-Site) | Tratuhin ang mga site bilang mga appraiser kapag sumusukat sa parehong die upang suriin ang AV. |
6. Cpk · Cp · Est ppm · Normalidad
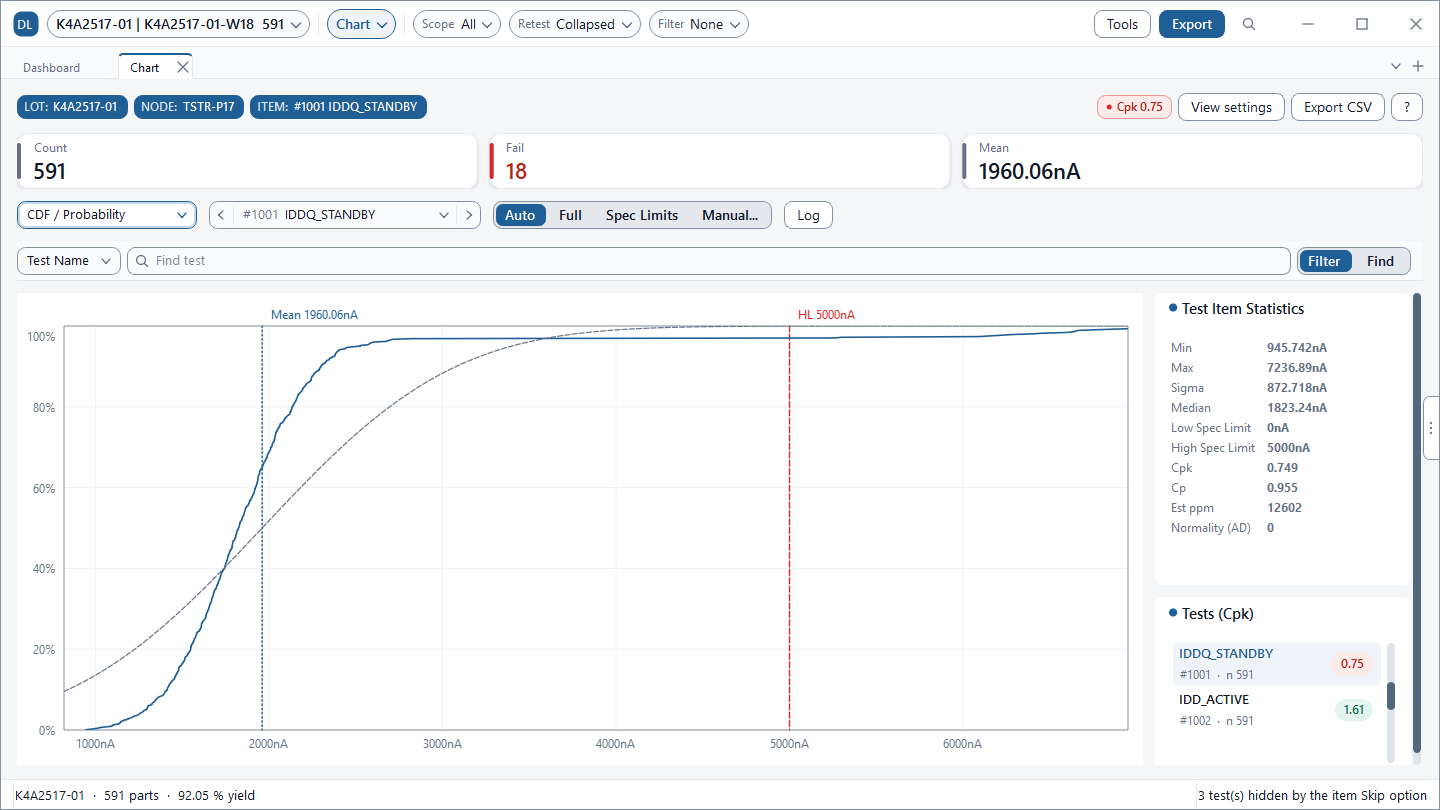
Sinusukat ng mga index ng kakayahan ng proseso kung gaano kahusay ang mga distribusyon ng parameter na magkasya sa loob ng mga limitasyon ng detalye (LL/HL). Ipinapakita ng DLOG ang Cpk at Cp sa Test Item Statistics ng screen ng Chart, ang listahan ng sidebar ng Tests (Cpk), at ang buod ng kakayahan ng Dashboard.
Dito, ang $\mu$ at $\sigma$ ay kumakatawan sa sample mean at sample standard deviation sa loob ng kasalukuyang napiling saklaw. Ang Est ppm ay kumakatawan sa teoretikal na two-sided tail probability batay sa normal distribution. Para sa mga one-sided limit, tanging ang naaangkop na tail (itaas o ibabang dulo) ang sinusuri. Sa pagmamarka ng kakayahan ng Dashboard, ang Cpk ay ikinategorya bilang default bilang Kritikal (< 1.00), Marginal (1.00 hanggang 1.33), at Mabuti (≥ 1.33), na maaaring baguhin sa mga setting.
| Cpk | Antas ng Sigma | Kadar ng Depekto sa Normal Tail | Konteks sa Industriya |
|---|---|---|---|
1.00 | $3\sigma$ | Tinatayang 2,700 ppm | Nakasentro ang mean, may 3σ margin sa mga limitasyon ng spec |
1.33 | $4\sigma$ | Tinatayang 63 ppm | Pamantayang benchmark sa pagmamanupaktura sa industriya |
1.50 | $4.5\sigma$ | Tinatayang 6.8 ppm | Target para sa mga linyang may mataas na yield |
1.67 | $5\sigma$ | Tinatayang 0.57 ppm | Hinihiling sa automotive at mission-critical na semiconductors |
2.00 | $6\sigma$ | Tinatayang 0.002 ppm | Layunin ng Six Sigma zero-defect |
Ang mga halaga sa talahanayan ay mga teoretikal na numero na nagpapalagay ng nakasentro na data at perpektong Gaussian normality. Sundin ang mga kontrata ng customer at pormal na mga detalye ng produkto para sa mga umiiral na pamantayan sa pagtanggap.
Pagsusuri sa Normalidad at mga Plot ng CDF / Probabilidad
Ang Cpk at Est ppm ay mapagkakatiwalaan lamang kapag ang data ay tunay na sumusunod sa isang Gaussian normal distribution. Kinakalkula ng DLOG ang p-value ng pagsubok na Anderson-Darling na sensitibo sa dulo, na ipinakita bilang Normality (AD). Ang halaga ng p < 0.05 ay nagpapahiwatig ng malaking paglihis mula sa normalidad.
 I-click para palakihin
7. Pagsusuri ng Korelasyon · ANOVA · TTO
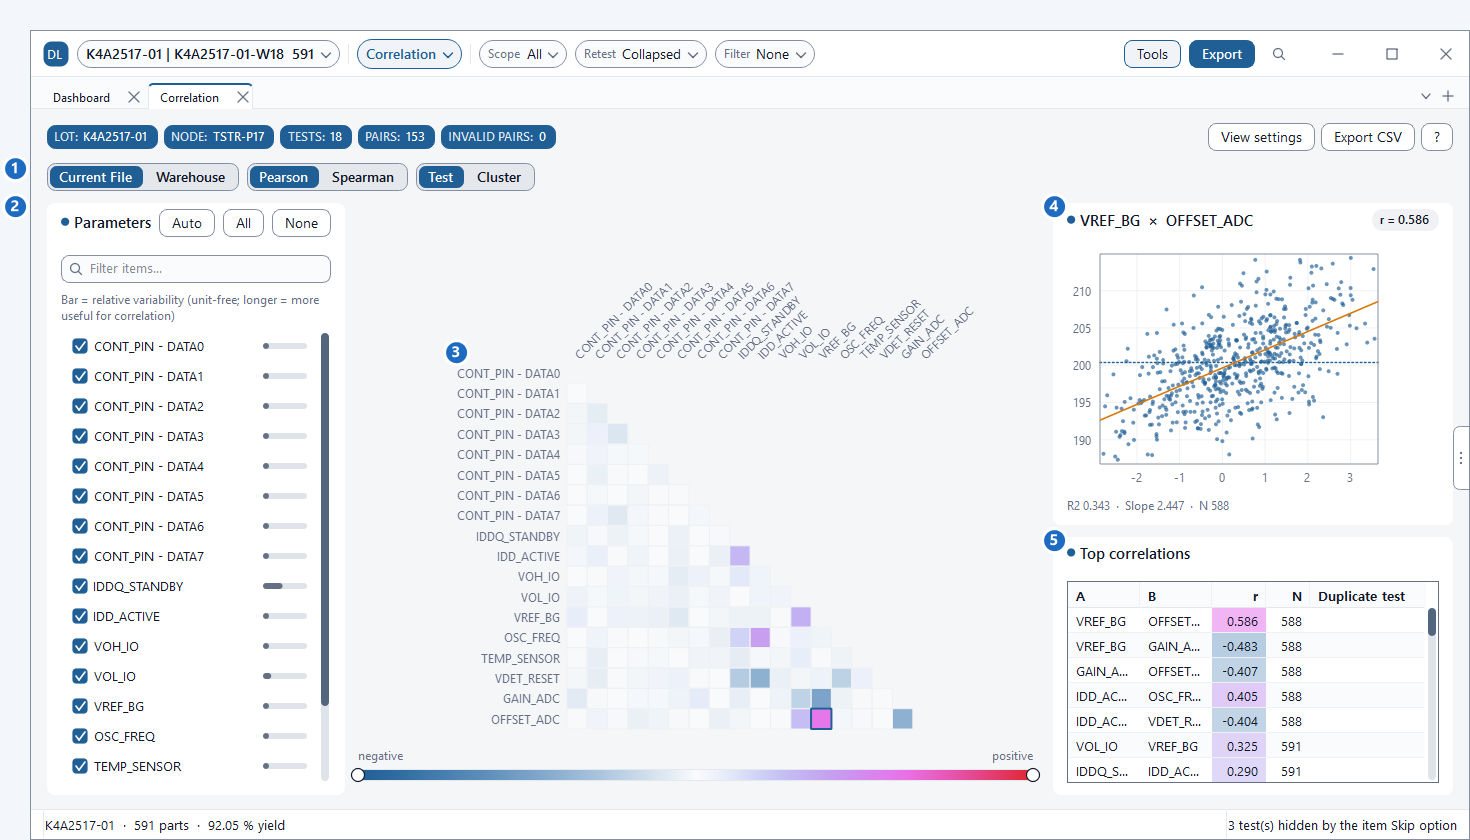
Ang mga ugat na sanhi sa pagsubok ng semiconductor ay kadalasang lumalabas hindi sa isang parameter, ngunit sa pamamagitan ng mga pakikipag-ugnayan sa pagitan ng maraming pagsubok o sa iba't ibang grupo ng pagpapatakbo (site, temperatura, lot, test file). Sinusuri ng screen ng Correlation kung paano magkasamang gumagalaw ang mga parameter, habang kinukumpirma ng Group Analysis kung ang mga pagkakaiba sa pagitan ng mga pangkat ay makabuluhan sa istatistika.
 I-click para palakihin
 I-click para palakihin
Korelasyong Pearson at Spearman
Sinusukat ng korelasyon ng Pearson ang lakas ng linyar na relasyon, samantalang ang korelasyon ng Spearman na nakabatay sa ranggo ay matatag laban sa mga outlier at nakakakuha ng mga monotonic na relasyon na hindi linyar. Inaayos ng pag-uuri ng Cluster ang mga pagsubok na may mataas na korelasyon na magkatabi upang ipakita ang mga bloke ng istruktura. Ang pagtatakda ng mga Parameter sa Auto ay awtomatikong naghihiwalay sa mga pagsubok na nagpapakita ng malakas na korelasyon (|r| ≥ 0.70).
One-way ANOVA (Pagsusuri ng Pagkakaiba-iba)
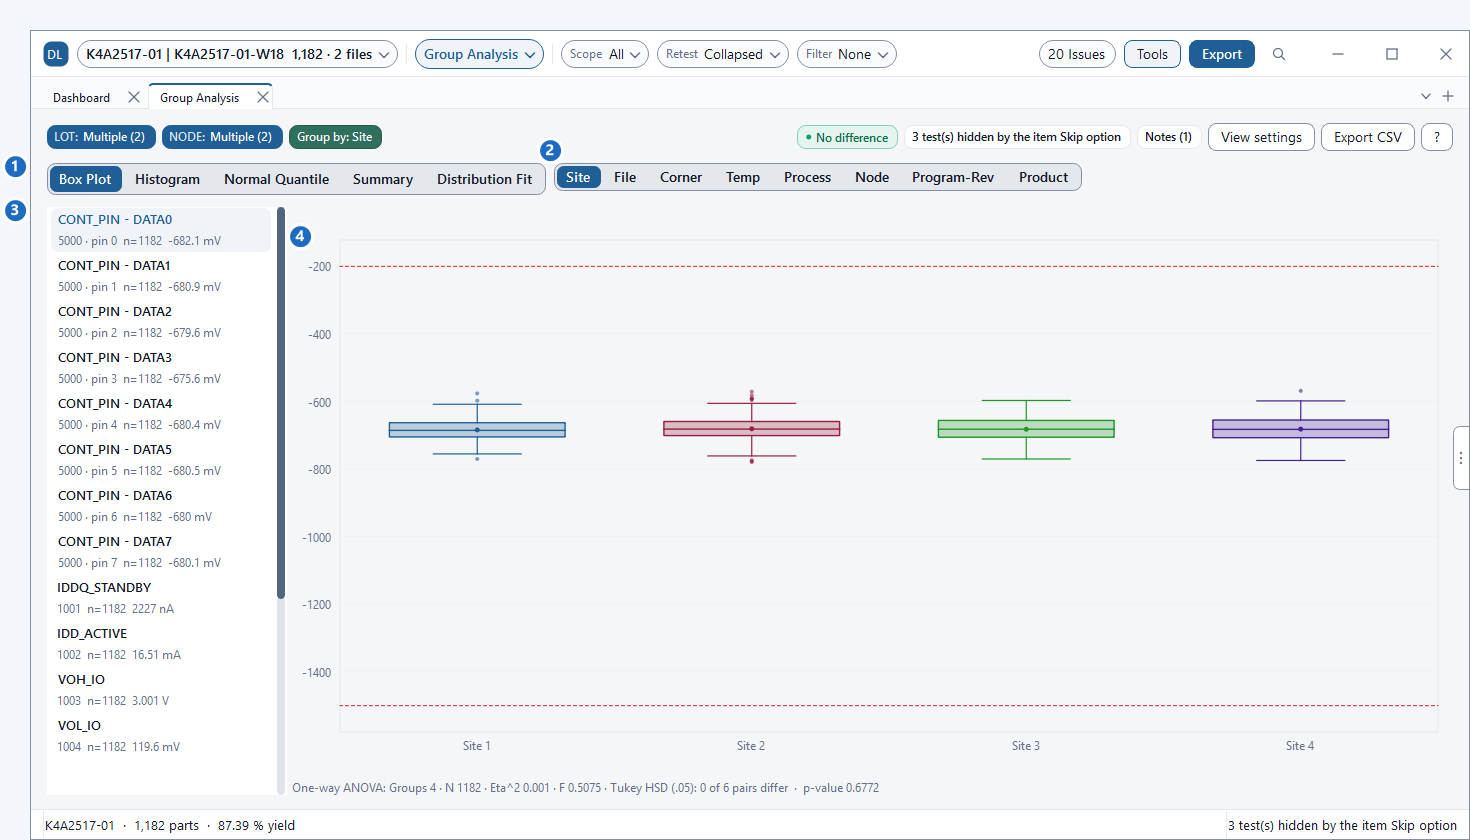
Hinihiwalay ng Group Analysis ang mga resulta ng pagsubok ayon sa Site, File, Corner, Temp, Process, Node, Program-Rev, o Product upang matukoy kung ang mga mean ng pangkat ay malaki ang pagkakaiba sa istatistika:
- p-value < 0.05: Kung ipinapalagay na ang mga mean ng pangkat ay magkapareho, ang posibilidad na maobserbahan ang kasalukuyang mga pagkakaiba sa pamamagitan lamang ng pagkakataon ay mas mababa sa 5%. Matutukoy na hindi bababa sa isang mean ng pangkat ang malaki ang pagkakaiba.
- Eta² (η²): Bahagi ng kabuuang pagkakaiba-iba na ipinaliwanag ng pag-uuri ng pangkat. Ang malapit sa 0 ay nagpapahiwatig ng napakaliit na epekto ng pangkat; ang 0.40 ay nangangahulugan na 40% ng pagkakaiba-iba ng parameter ay nagmumula sa mga pagkakaiba sa pangkat.
- Tukey HSD: Sinusuri ang mga pairwise contrast ng pangkat upang iulat ang eksaktong bilang ng mga magkakaibang pares (hal., "0 of 6 pairs differ").
Ang halimbawa sa Larawan 7-2 ay nagpapakita ng Eta² 0.001 at p-value 0.6772, na nagpapatunay na walang makabuluhang pagkakaiba-iba sa site. Ang berdeng chip na No difference ay nagbibigay ng agarang kumpirmasyon.
8. Pagkilala sa Drift ng Proseso vs. Ingay ng Pagsukat
Kapag bumaba ang Cpk o bumagsak ang yield, ang mga koponan sa fab ay madalas na naghihinala sa hardware ng pagsubok, habang ang mga koponan sa pagsubok ay naghihinala sa paggawa ng wafer. Sa pamamagitan ng pagsasama-sama ng mga screen ng pagsusuri ng DLOG, maaari mong makilala ang mga ugat na sanhi gamit ang empirical na data.
| Lugar ng Pagsusuri | Ugat na Sanhi sa Fab / Proseso | Ugat na Sanhi sa Tester / Pagsukat |
|---|---|---|
| Spatial Pattern (Wafer > Signature) |
Concentric ring, pagbagsak sa gilid ng wafer, center hot spot, lokal na kumpol | Mababang yield na may halos zero cluster score (random), shot-pitch o periodicity ng site |
| Pagkakaiba sa Site (SITE, Group Analysis) |
Pantay na distribusyon sa lahat ng mga site ng pagsubok | Offset sa iisang site, makabuluhang One-way ANOVA p-value |
| Sistema ng Pagsukat (Gauge R&R) |
Mababang %GRR, nangingibabaw ang Part Variation (PV) | Mataas na %GRR, nangingibabaw ang pagkakaiba-iba ng Kagamitan (EV) o Appraiser (AV) |
| Trend sa Pagkakasunod-sunod (Chart > Trend) |
Paitaas/paibabang pagbabago na nakahanay sa mga hangganan ng wafer o lot | Patuloy na drift sa buong pagkakasunud-sunod ng pagsubok, biglaang paglipat pagkatapos ng serbisyo sa probe card/socket |
| Pagwawasto | Suriin ang kagamitan sa fab at mga recipe (lithography, etch, CMP, deposition) | Linisin o palitan ang probe card / socket, kumpirmahin ang pagkakahanay, suriin ang DIB grounding |
9. Mga Madalas Itanong (FAQ) & Pag-export ng Ulat
Mga Madalas Itanong (FAQ)
Sinusuri ng Cpk ang isang parameter na nagpapalagay ng karaniwang distribusyon ng Gaussian. Ang mga non-normal distribution (mga bimodal distribution, heavy tails / mabibigat na dulo) o mga kumbinasyon ng maraming test na pumapasa sa scalar limits ngunit sumisira sa mga pisikal na ugnayan ay hindi mahuhuli ng Cpk lamang. Pagsamahin ang PAT+ (DPAT · SPAT) at MVA (MVA Explorer, Wafer MVA-PAT) upang ma-detect ang mga banayad na depekto at maiwasan ang defect escape.
Suriin ang mga bahagi ng pagkakaiba-iba sa ilalim ng Gauge R&R Detail. Kung nangingibabaw ang EV, tumuon sa ingay ng tester, grounding, ripple ng power supply, at shielding. Kung nangingibabaw ang AV, siyasatin ang mga pagkakaiba sa file o site (pagkasira ng socket, pagkakahanay ng docking, pagkakalibrate).
Kailangan mo ng hindi bababa sa 2 STDF file mula sa paulit-ulit na pagsubok ng eksaktong parehong wafer, na naglalaman ng mga coordinate ng die (X, Y). I-load ang mga retest file gamit ang Append.... Ang final test data para sa mga packaged device na walang coordinate records ay hindi maaaring gamitin dahil hindi maitutugma ang bawat unit.
Oo. I-click ang Export CSV sa anumang screen upang mag-save ng data ng talahanayan. Gamitin ang Export > Save Report upang makabuo ng mga pormal na ulat sa PDF, Excel (.xlsx), Word (.docx), o larawan. Mag-export ng 1 pahina bawat pagsubok na mga tsart ng limitasyon ng PAT sa pamamagitan ng PAT (PDF).
Suriin ang Kakayahan ng Proseso at Pagkamaaasahan ng Pagsukat gamit ang DLOG
Pagsusuri ng outlier sa PAT+, MVA explorer, Gauge R&R, pagsusuri sa multi-site, at mga estadistika ng Cpk.
Maranasan ang malalimang pagsusuri ng STDF sa 100% offline na kapaligiran nang libre sa loob ng 6 na buwan.