1. 分析機能の概要
半導体量産テストデータである STDF V4 データログには、数千件のパラメトリックテスト(PTR, MPR)と数十万個以上のチップ(PRR)が記録されます。規格限界(LL/HL)内に収まった合格品だけを見ていても、製造プロセスが安定しているのか、測定値そのものを信頼してよいのか、あるいは合格品の中に潜在的リスクを抱えたチップが潜んでいないかを把握することはできません。
DLOGはこれらの疑問に答える専用の分析画面を備えています。画面上部のビュー選択メニューから開くことができ、本ガイドではその中から工程能力、異常値スクリーニング、および測定信頼性の解析に使用される各画面を詳しく解説します。
 クリックして拡大
| 分析機能 | DLOG 画面 | 主要指標 | 活用シーン |
|---|---|---|---|
| PAT+ 異常値選別 | Wafer (PAT Data / PAT+), Chart (DPATバンド) | DPATバンド、SPAT近傍残差、PAT+ Flips | 規格内でありながら分布や近傍から突出している「合格品に潜む疑わしいダイ」を選別 |
| 多変量異常値 | MVA Explorer, Wafer (MVA-PAT) | Mahalanobis MD²、PCA SPE、Isolation Forest | 個々のテスト項目は正常範囲内だが、組み合わせパターンが通常と異なるチップを検出 |
| Gauge R&R | Gauge R&R | EV、AV、PV、%GRR、%P/T、ndc | 同一ウェーハの繰り返し測定データを用いて、測定システムの信頼性(繰り返し性・再現性)を評価 |
| サイト間偏差 | SITE, Group Analysis (Group by: Site) | サイト別歩留まり · BIN · 平均値、η²、ANOVA | プローブカードの特定ニードルやソケットの特定チャンネルだけに系統的偏りがないか確認 |
| 工程能力 | Chart, Dashboard, Group Analysis | Cpk、Cp、Est ppm、Normality (Anderson-Darling) | 規格に対する余裕度と不良率推定、正規分布の前提が成立しているかを検証 |
| 相関 · TTO | Correlation, TTO Engine | Pearson r、Spearman ρ、重複テスト候補 | 物理的に同一特性を測っている重複テスト項目を特定し、テスト時間短縮を検討 |
平均値および標準偏差は、データを1回スキャンする間に逐次更新する Welford オンラインアルゴリズム で計算されます。平方和を単純に累積する際に発生する桁落ち(Catastrophic Cancellation)を防止し、数値計算上の高い安定性を保証します。
2. PAT+ 異常値選別 (DPAT · SPAT)
PAT (Part Average Testing) は、車載半導体品質ガイドライン AEC-Q001 で規定されている手法です。規格限界の内側にあっても、同一母集団の正常な統計分布から大きく外れた外れ値チップをスクリーニングし、市場での初期故障(Early Life Failure)を未然に防止することを目的としています。
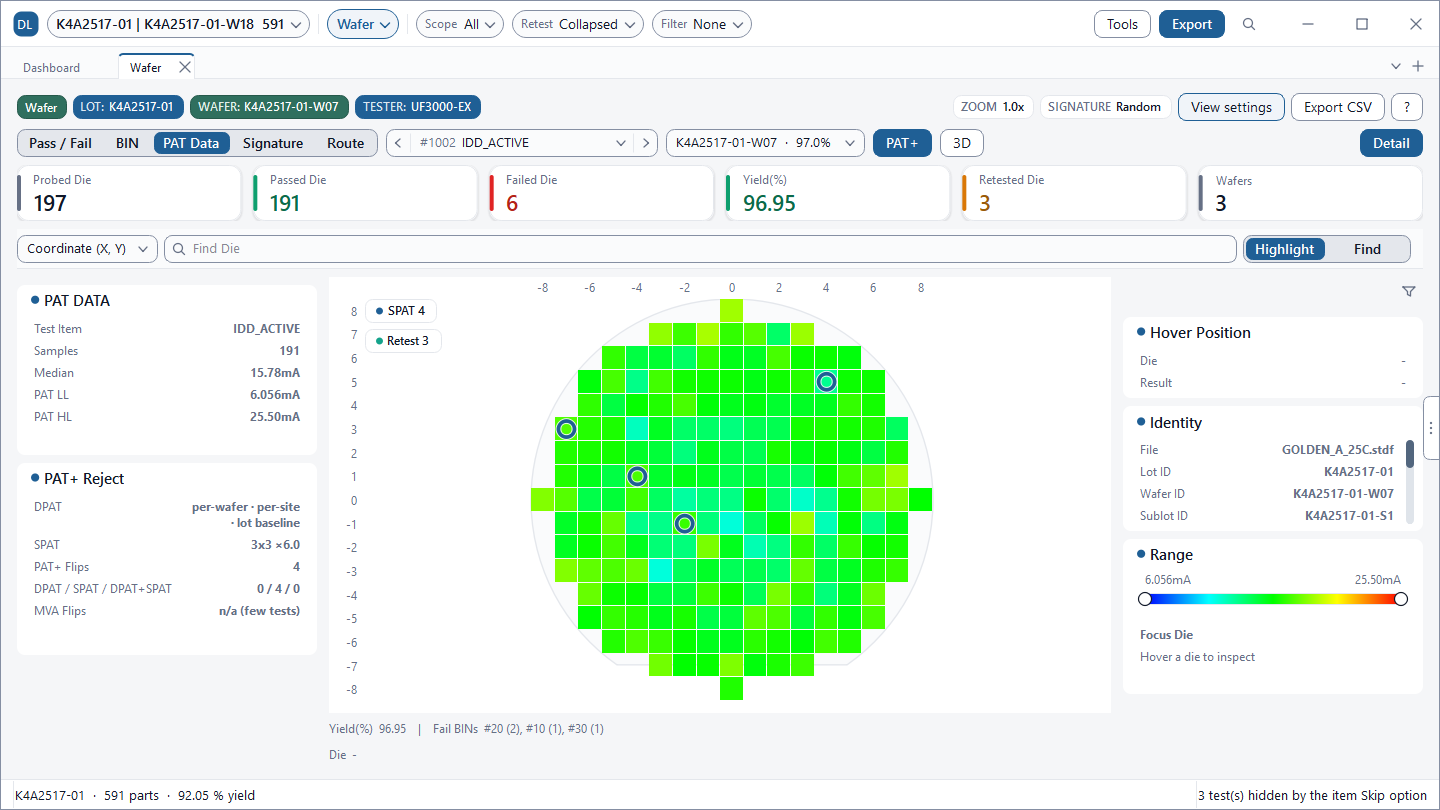
DLOGは Wafer 画面の PAT Data モードで選択されたテスト項目のPAT動的限界値(PAT LL / HL)を算出して表示します。さらに設定で PAT+ を有効化すると、テスト規格には合格しているものの DPAT または SPAT ルールにより疑わしいと判定されたダイ をウェーハマップ上にオーバーレイ表示します(元の合否判定BIN自体は変更されません)。
 クリックして拡大
 クリックして拡大
DPAT: ロバスト統計によりデータから再計算される動的限界
外れ値そのものが平均値や標準偏差を歪めてしまうのを防ぐため、DLOGは平均値の代わりに 中央値(Median) を、標準偏差の代わりに 四分位範囲(IQR)から推定されるロバストシグマ を採用しています。
この算出範囲から外れたダイが外れ値候補となります。シグマ倍率 k のデフォルト値は 6 です。View settings > Wafer View Options の Lower Sigma (L) / Upper Sigma (H) で下限側と上限側を個別に調整できます。kを小さく設定するほど、より多くのダイが候補として検出されます。
DPAT (Dynamic PAT) は限界値を固定化せず、同一の計算を ウェーハ別 · サイト別 · ロット基準線 に基づいて動的に再実行します。サイト間に測定オフセットがある場合はサイト別DPATが有効であり、ウェーハ間のプロセスドリフトを監視するにはロット基準DPATが最適です。同一のDPATバンドを Chart の Trend 画面で DPAT (trend) オプションを有効にすることで、テスト測定順序の上に重ねて確認することも可能です。
SPAT: 近傍ダイとの空間残差分析
ウェーハ全体の分布全体では見落とされがちな局所的な異常(小規模な欠陥クラスタ、スクラッチ傷、ウェーハエッジの偏り)は、周囲の近傍ダイと比較することで初めて顕在化します。SPAT (Spatial PAT) は、対象ダイ $(i, j)$ と周囲の PASSダイの中央値 との差分(残差)を、近傍ダイのロバストシグマに対して評価します。
標準の空間カーネルサイズは $3 \times 3$、シグマ倍率は 6.0 です。不良ダイが密集するウェーハ外周部などでは有効なPASS近傍ダイが不足するため、近傍ダイ数が最低しきい値に満たない場合、カーネルを外側リングへ最大2段階まで自動拡張して比較を行います。
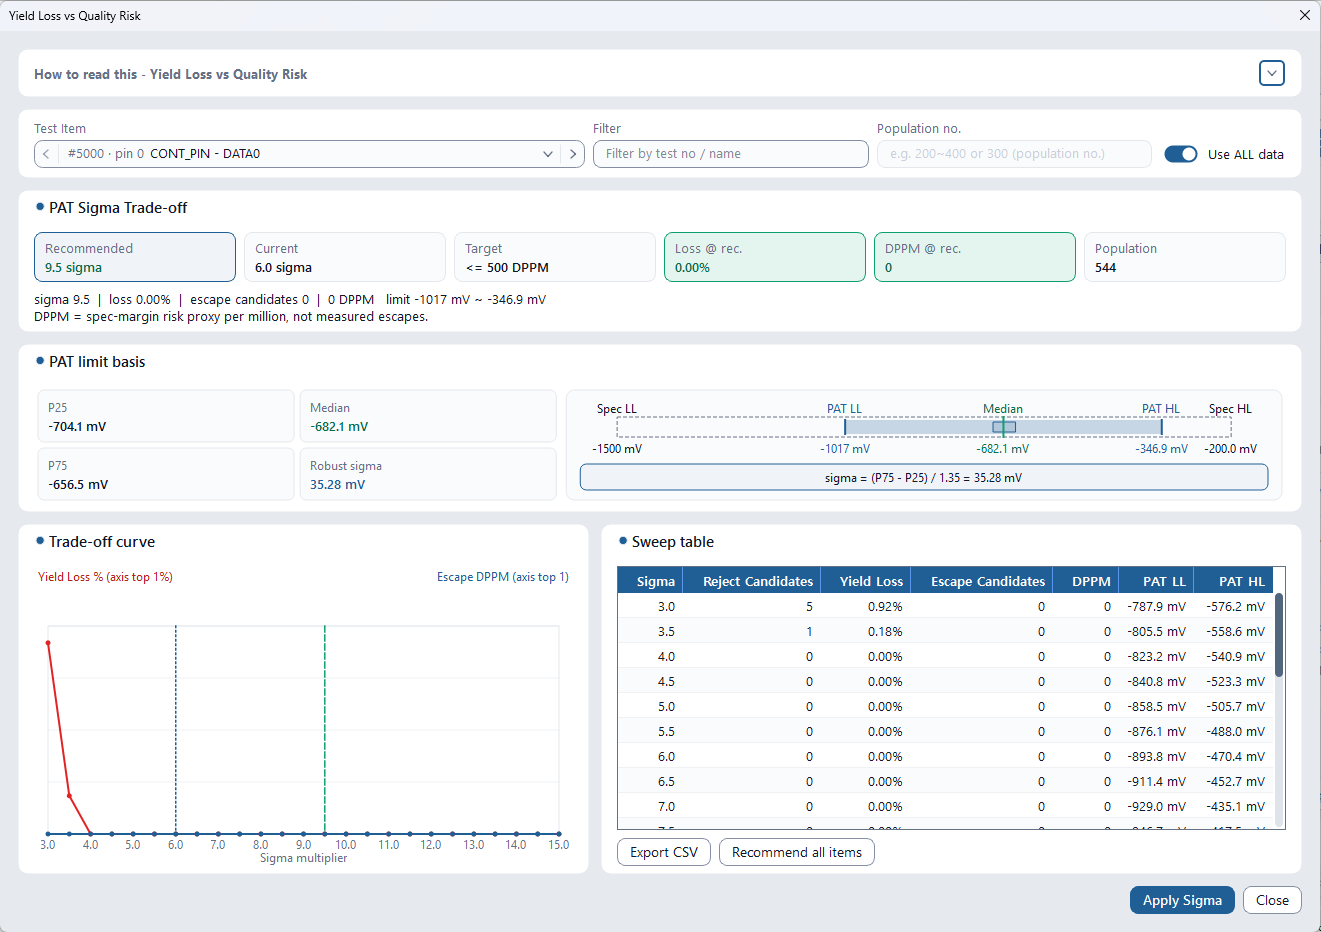
PATシグマの決定:歩留まり損失 vs 品質リスク
kの値を厳しく設定すると潜在的異常ダイをより多く捕捉できますが、同時に良品ダイを過剰に破棄する 歩留まり損失(Overkill) も増大します。Tools > Studies の Yield Loss vs Quality Risk 機能は、テスト項目ごとにシグマ値をスイープしながら Reject Candidates、Yield Loss、DPPM を表と曲線グラフで提示し、目標DPPMを満たす 推奨シグマ倍率 を自動提案します。確認後、Apply Sigma で即座に反映できます。
3. MVA 探索器 (多変量異常値)
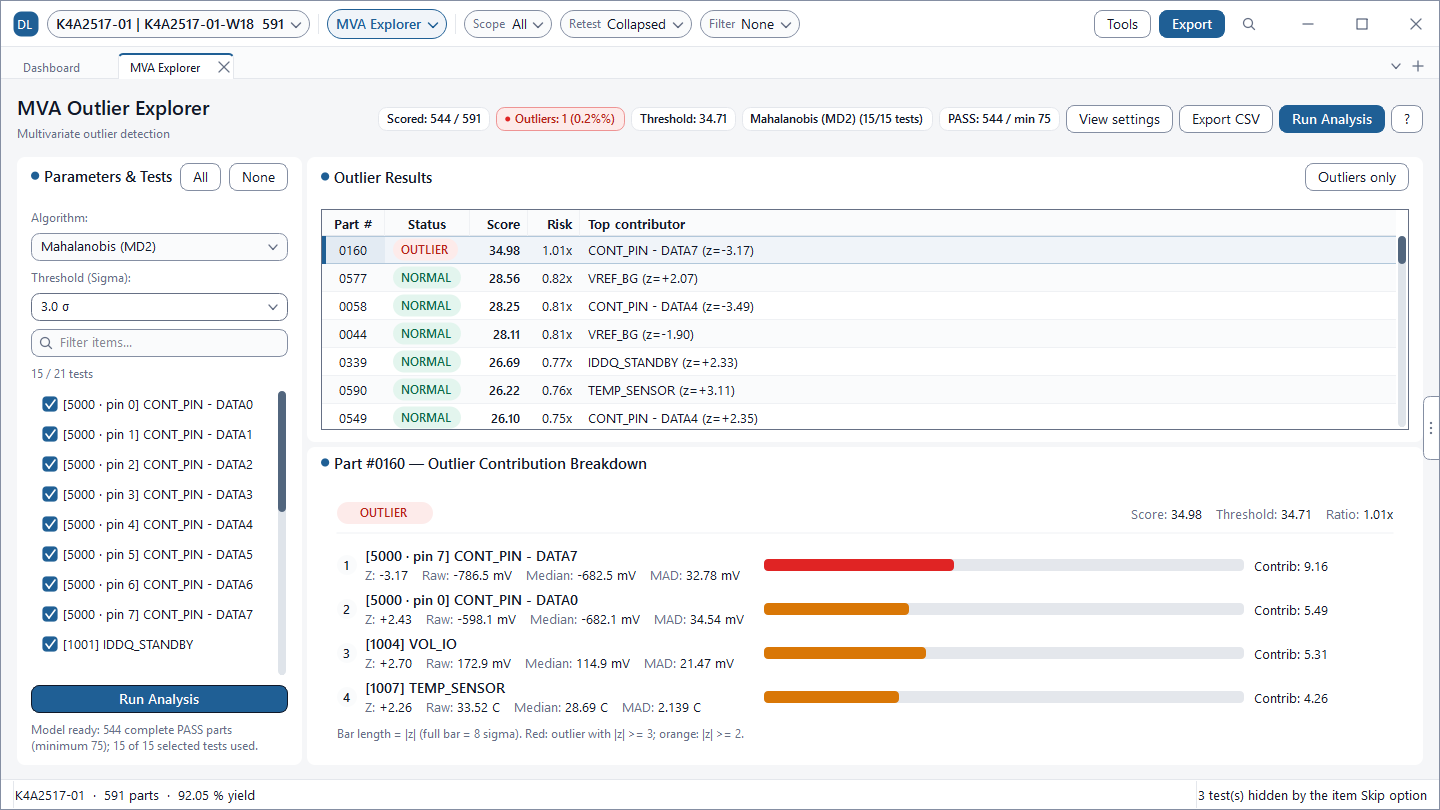
半導体の物理特性に関連するテスト項目は、通常互いに相関しながら変動します。あるチップにおいてテストAもテストBも個別のスカラー規格限界内には収まっているものの、テストAが通常より高くテストBが通常より低いという相反関係 にある場合、1項目ずつチェックしただけでは合格と見なされますが、多次元の組み合わせで見れば明らかな異常値です。MVA 探索器 (Multivariate Analysis) は、このような多次元の潜在的外れ値を検出します。
 クリックして拡大
3種類の異常検出アルゴリズム
| アルゴリズム | 検出手法の原理 | 最適な活用シーン |
|---|---|---|
| Mahalanobis (MD²) | パラメータ間の相関を共分散行列で補正した統計的距離。カイ二乗分布のしきい値を超過したチップを異常と判定 | 標準的な推奨デフォルト設定 |
| PCA reconstruction (SPE) | 主成分空間に射影して再構成した際の残差誤差(Q統計量)が大きいチップ。通常の相関パターンで説明できない破綻を検出 | テスト項目数が多い大規模データ |
| Isolation Forest | 分布の正規性を仮定せず、決定木分割で孤立しやすいチップを抽出。PASS母集団の上位約1%を外れ値として検出 | 非線形や多峰性など複雑な異常パターン |
マハラノビス距離 (Mahalanobis MD²)
通常のユークリッド距離はパラメータ間の相関関係や単位スケールの差異を反映できません。マハラノビス距離は共分散行列($\mathbf{\Sigma}$)の逆行列を用いてこれを正規化します。DLOGはロバスト推定された中心ベクトルとシュリンク共分散(Shrinkage Covariance)を使用し、各テスト項目の寄与度を $z_i \cdot (\mathbf{\Sigma}^{-1}\mathbf{z})_i$ に分解して合計が $MD^2$ と一致するように算出します。
Threshold (Sigma) 設定(3.0 / 4.0 / 5.0 / 6.0σ、デフォルト 6.0σ)は正規分布の両側確率 $\alpha$ に換算され、自由度 $r$(選択されたテスト項目数)のカイ二乗分布限界値となります。数値を大きく設定するほど判定基準が厳格になり、検出される外れ値数は減少します。PCAベースの SPE(Squared Prediction Error / Q統計量)は、主成分モデルで説明できない残差分散の大きさをスコアとして評価します。
結果テーブルの読み方
| 列名 | 項目の意味 |
|---|---|
| Status | OUTLIER · NORMAL · NOT SCORED(選択テスト項目中に欠損値があるチップ) · EXCLUDED(PASS以外のチップ) |
| Score | 選択されたアルゴリズムの異常値スコア(MD²、SPE、またはIsolation Forestスコア) |
| Risk | Score ÷ Threshold。1.0x を超過すると OUTLIER 判定 |
| Top contributor | スコアを最も大きく押し上げたテスト項目およびロバストzスコア(中央値・MAD基準) |
max(50, 5 × テスト項目数) 以上である必要があります(図3の15項目なら最低75個)。必ず 物理的に関連性のある パラメトリックテストを選択してください。無関係な項目を大量に含めると異常スコアの感度が低下します。Wafer画面の MVA-PAT モードでは同一スコアを座標別に視覚確認でき、PASSからMVA異常値へ転落したダイ(MVA Flips)をCSV出力できます。
4. Gauge R&R 測定システム分析
データログに現れるばらつきは、半導体チップ自体の製品ばらつきと、測定システム(テスター計測回路、プローブカード、ソケット、インターフェース基板)がもたらす測定誤差が合算された結果です。
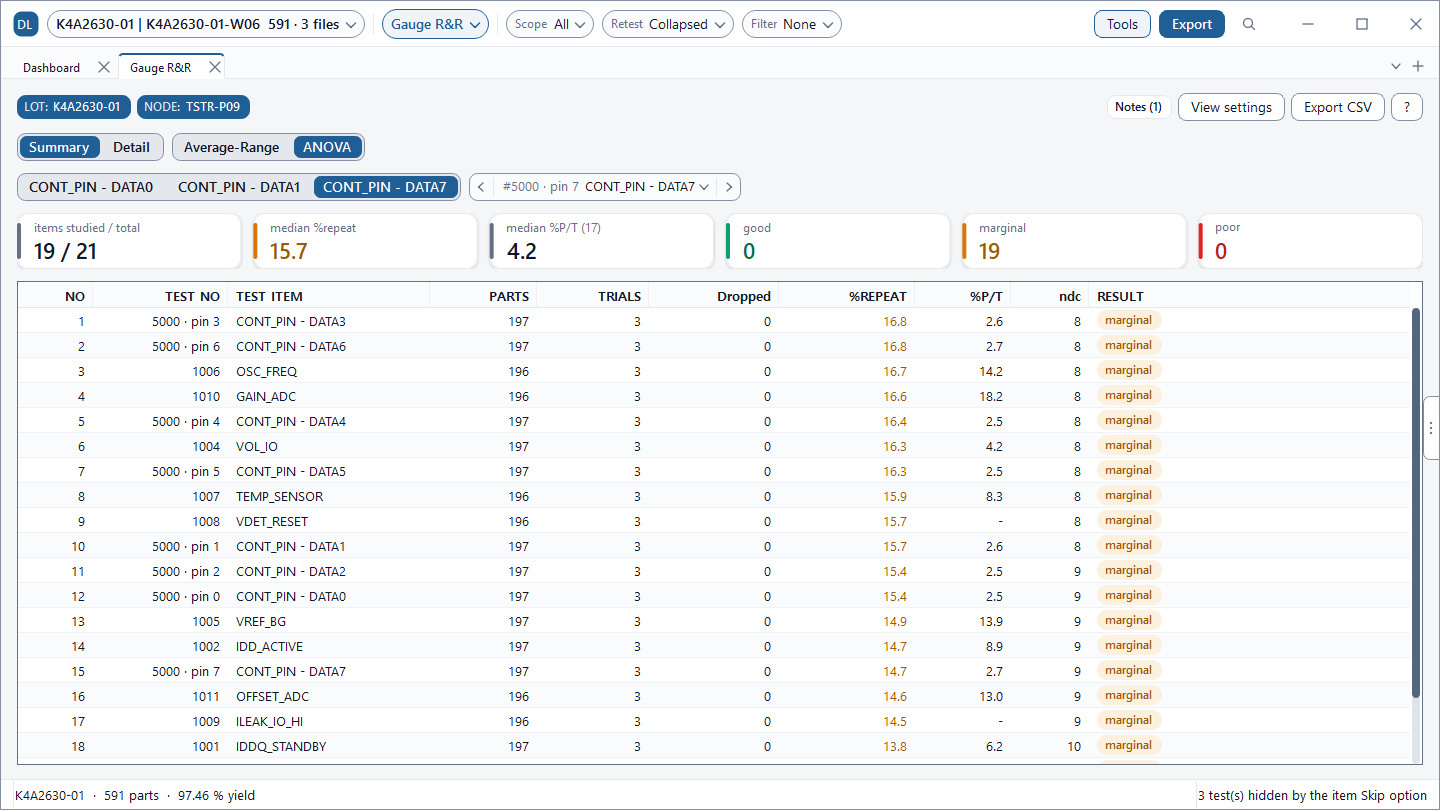
測定システムのばらつきが大きい場合、良品を不良品と誤判定して歩留まりを落としたり、逆に不良品を市場へ誤流出させるリスクが生じます。Gauge R&R 画面は、同一ウェーハを複数回繰り返し測定したSTDFデータログ群を用いて、この全分散を各成分に分解します。ダイの照合は (X, Y) 座標 に基づいて行われるため、ファイル間でロットIDやウェーハIDが異なっていても同一ウェーハであれば繰り返し測定として適正に処理されます。
 クリックして拡大
分散成分と計算手法
| 成分名 | 定義と工学的意味 |
|---|---|
| EV (繰り返し性) Equipment Variation | 同一条件下で同一部品を繰り返し測定した際の装置固有ノイズ・ゆらぎ |
| AV (再現性) Appraiser Variation | 測定ファイル間またはテストサイト間(作業者・測定系)が変わることで生じる変動 |
| GRR | $\sqrt{EV^2 + AV^2}$ — 測定システム全体に起因する合計ばらつき |
| PV | チップ自体の個体差(本来評価すべき製造プロセスの真のばらつき) |
計算手法は、平均平方から分散成分を推定する ANOVA(標準・高精度)と、範囲と $d_2$ 係数を用いる Average-Range(AIAGワークシート方式)から選択できます。サンプル数が多い半導体測定ではANOVAが統計的に極めて安定しています。分析モードには、1サイトの繰り返し性のみを評価する 繰り返し性のみ(AV除外)と、同一ダイを全サイトで測定した際にサイトを作業者と見なして評価する クロスサイト の2種類があります。
%GRR の判定基準と ndc
| %GRR | 自動判定 | 解釈と推奨アクション |
|---|---|---|
| 10% 未満 | good | 測定システムは極めて優良です。ndcが5以上であれば測定分解能も十分です。 |
| 10% 〜 30% | marginal | 条件付き受容。測定対象の重要度や改善コストを考慮して使用を判断します。 |
| 30% 超過 | poor | 測定誤差が合否判定を左右する危険領域です。接触不良やDIBノイズの改善が急務です。 |
5. マルチサイト偏差分析
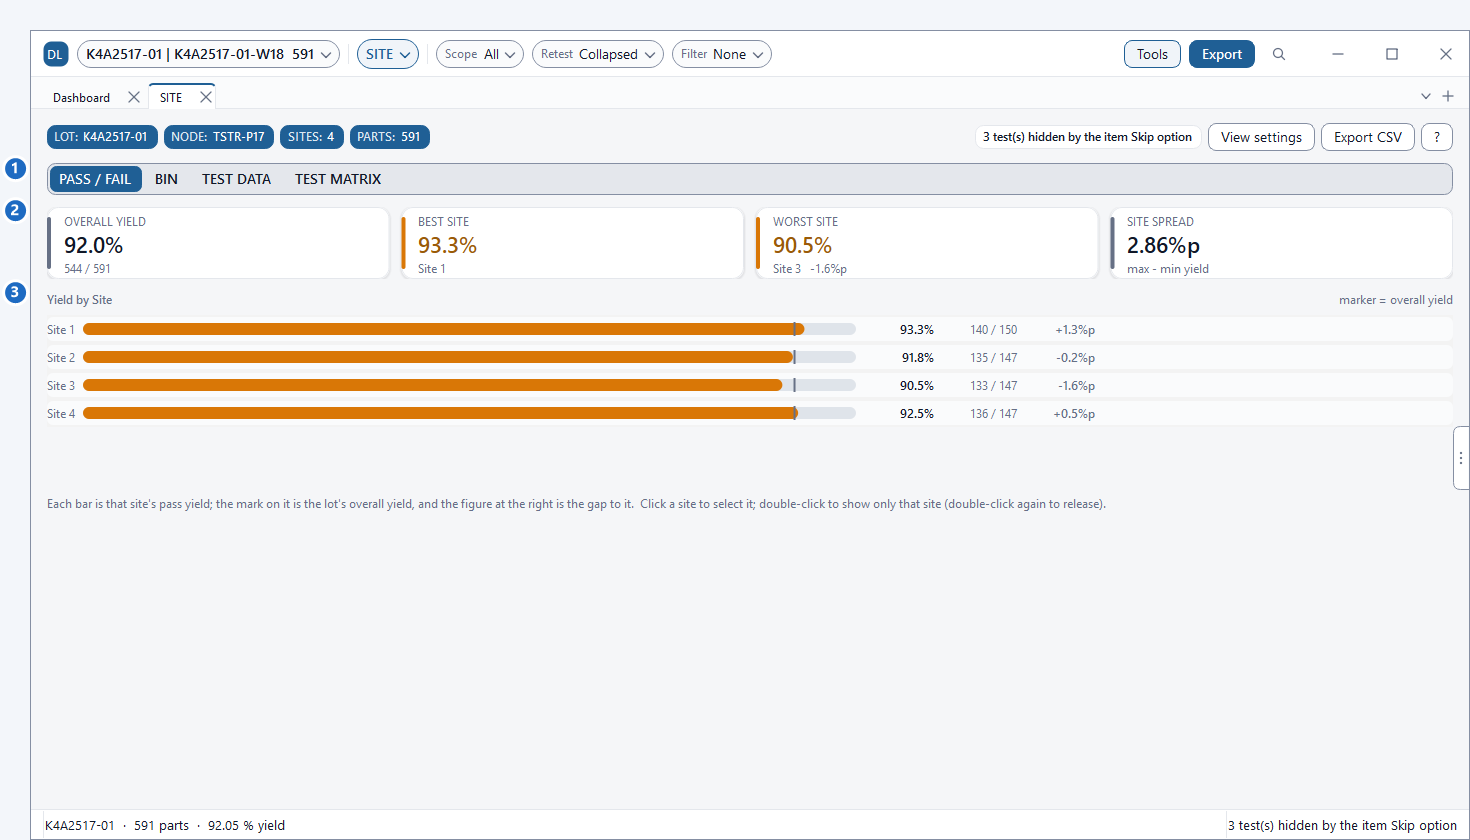
同時多個測定(マルチサイトテスト)環境では、プローブカードの針圧不均一、ソケットの接触抵抗増加、リレー接点の劣化などによって、特定の測定サイトだけ値が系統的にシフトする トラブルが頻発します。SITE 画面はサイト別の歩留まり、BIN構成、および測定値平均を横断比較し、特定サイトのハードウェア異常を即座に特定します。
 クリックして拡大
| 確認項目 | 対応画面 | 着眼点と読み方 |
|---|---|---|
| 歩留まりが低いサイト | SITE > PASS / FAIL | 最も短いバー。WORST SITE カードにも直接表示 |
| 特定不良が集中するサイト | SITE > BIN | 特定のFail BINが単一サイトに集中して多発していないか確認 |
| 測定値がシフトしているサイト | SITE > TEST DATA | サイト別のPASSダイ平均値が全体平均からどれだけ乖離しているか(Δ vs overall) |
| サイト差が大きいテスト項目 | SITE > TEST MATRIX | η²(全体ばらつきのうちサイト間差が説明する比率)。5%未満は影響軽微として - 表示 |
| 統計的有意性の検証 | Group Analysis (Group by: Site) | One-way ANOVA の p-value および Tukey HSD 多重比較 |
| サイト間の測定再現性 | Gauge R&R (クロスサイト) | 同一ダイを全サイトで測定したデータログからAV成分として定量評価 |
6. Cpk · Cp · Est ppm · 正規性検定
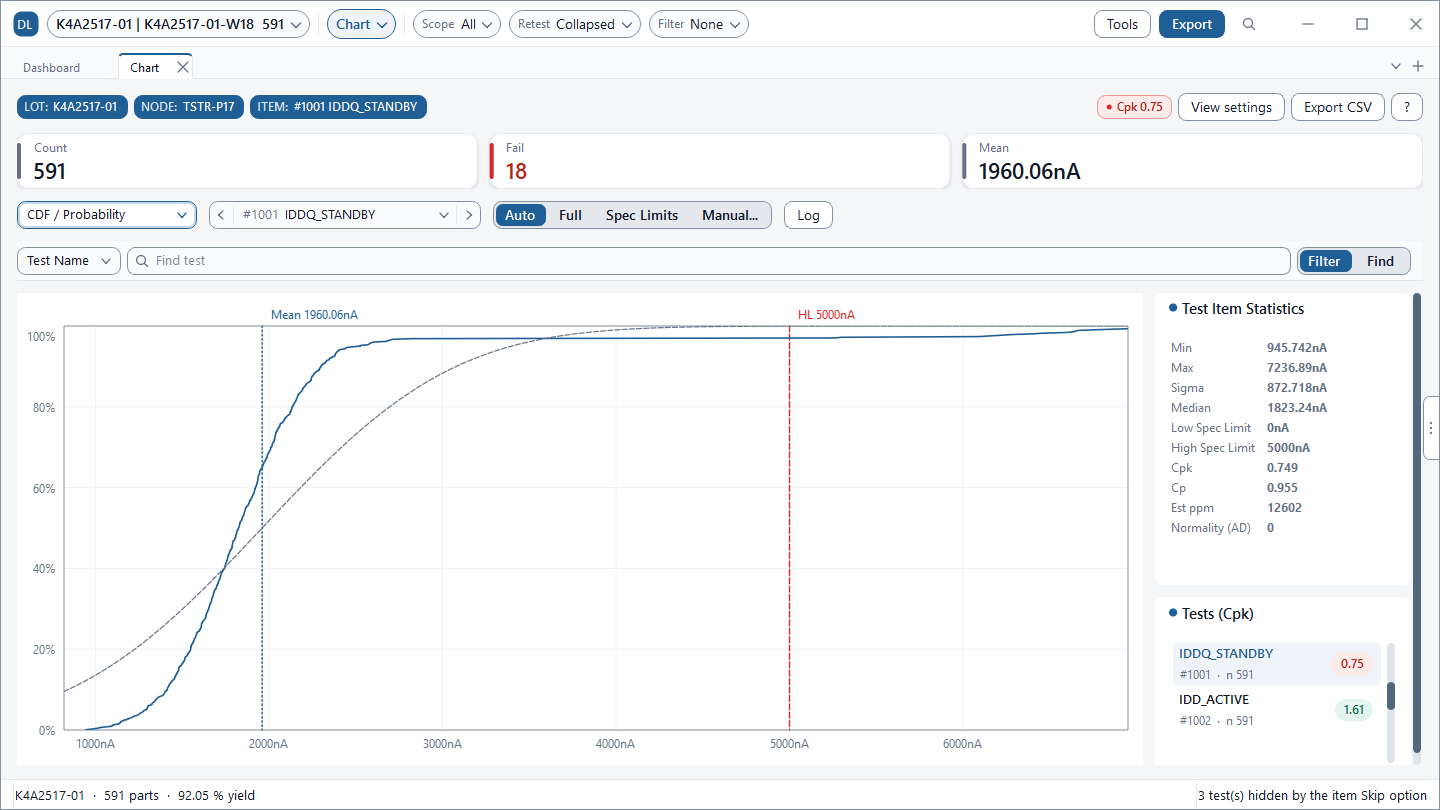
工程能力指数は、仕様規格限界(LL/HL)に対して実測データのばらつきがどれだけ余裕を持っているかを表す代表的な品質指標です。DLOGは Chart 画面の Test Item Statistics、Tests (Cpk) 一覧リスト、および Dashboard の工程能力サマリーにおいて Cpk と Cp を即座に算出表示します。
ここで $\mu$ と $\sigma$ は現在選択されている集計範囲(Scope)内の全サンプル平均および標本標準偏差であり、Est ppm は 正規分布を仮定した場合の両側尾部不良確率 を表します(片側規格の場合は該当する側のみ計算)。Dashboard の工程能力グレーディング判定は、デフォルトで Cpk 1.00未満=Critical、1.33以上=Good、その中間=Marginal と定義されており、設定で変更可能です。
| Cpk | シグマ水準 | 正規分布仮定の両側不良率 | 工学的目安 |
|---|---|---|---|
1.00 | $3\sigma$ | 約 2,700 ppm | 平均値が規格中心にある場合の3σマージン |
1.33 | $4\sigma$ | 約 63 ppm | 一般的な製造業における標準的な合格水準 |
1.50 | $4.5\sigma$ | 約 6.8 ppm | 高歩留まり安定管理ラインの目安 |
1.67 | $5\sigma$ | 約 0.57 ppm | 車載半導体など高度な信頼性を要求される標準基準 |
2.00 | $6\sigma$ | 約 0.002 ppm | シックスシグマのゼロディフェクト目標水準 |
上表は平均値が規格中央にあり、データが完全な正規分布に従う場合の理論値です。実際の合格判定基準は顧客契約および製品仕様書に従ってください。
正規性検定と CDF / Probability プロット
Cpk および Est ppm の算出値は、データが正規分布に従っているという前提の上でのみ信頼できます。DLOGは分布の裾野(テイル部)の乖離に高感度な Anderson-Darling 検定の p-value を Normality (AD) として算出し、p < 0.05 の場合は非正規分布と判定します。
 クリックして拡大
7. 相関分析 · ANOVA · TTO
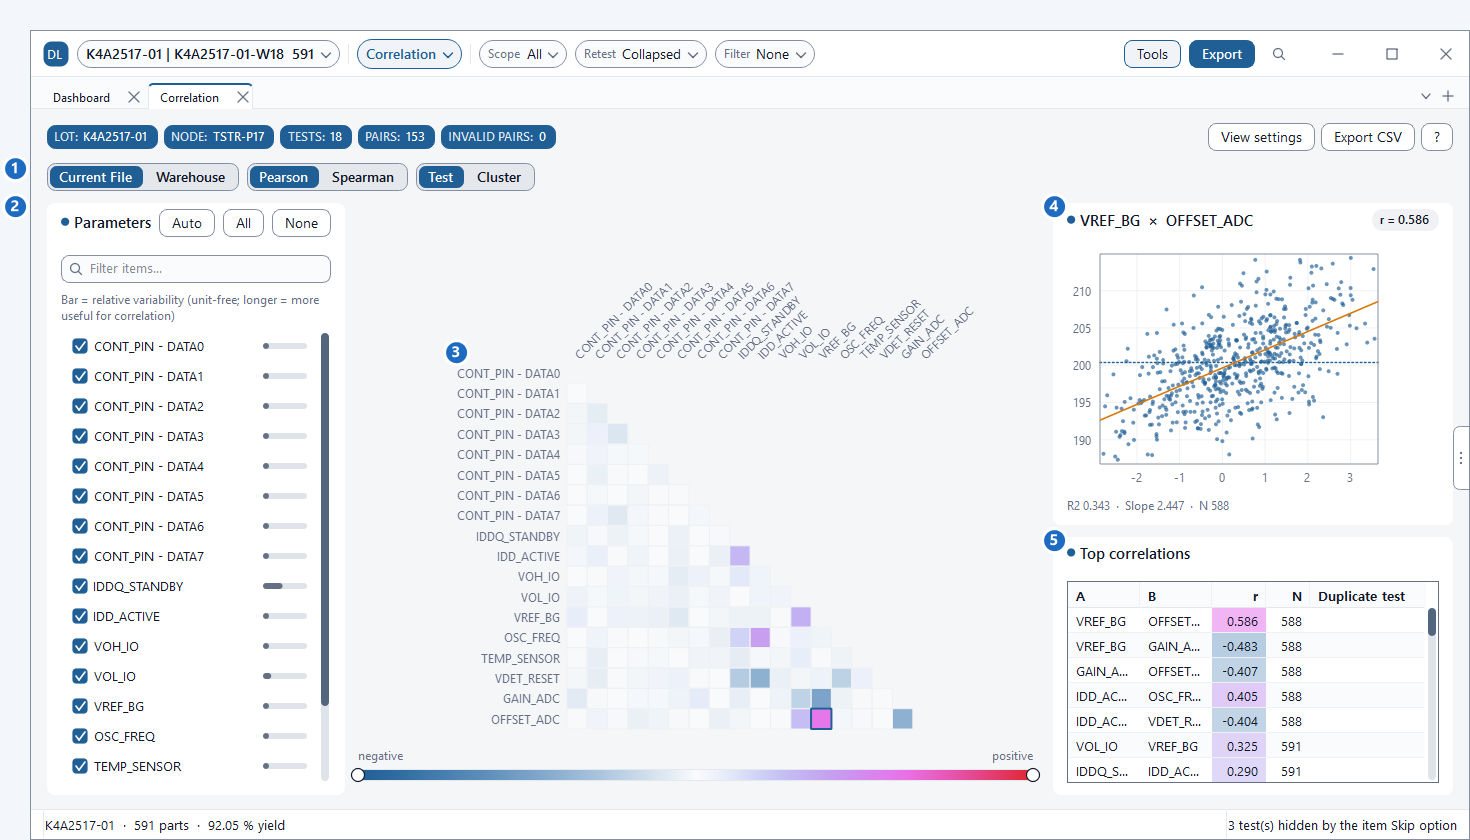
半導体テストにおける不良原因は、単一のテスト項目ではなく、複数テスト項目の相互作用や、特定グループ(測定サイト、温度、ロット、ファイル)との関連性の中に現れることが多々あります。Correlation はテスト項目同士の連動性を、Group Analysis はグループ間の平均値差が統計的有意であるかを明らかにします。
 クリックして拡大
 クリックして拡大
ピアソン (Pearson) およびスピアマン (Spearman) 相関
Pearson(標準)は線形関係の強さを評価し、順位に基づく Spearman は外れ値の影響を受けにくく非線形の単調関係も捕捉します。Cluster ソートを使用すると、相関の高いテスト項目同士が隣接配置され相関ブロック構造が明確になります。Parameters設定の Auto は、|r| ≥ 0.70 を満たす強い相関関係を持つテスト項目のみを自動抽出します。
一元配置分散分析 (One-way ANOVA)
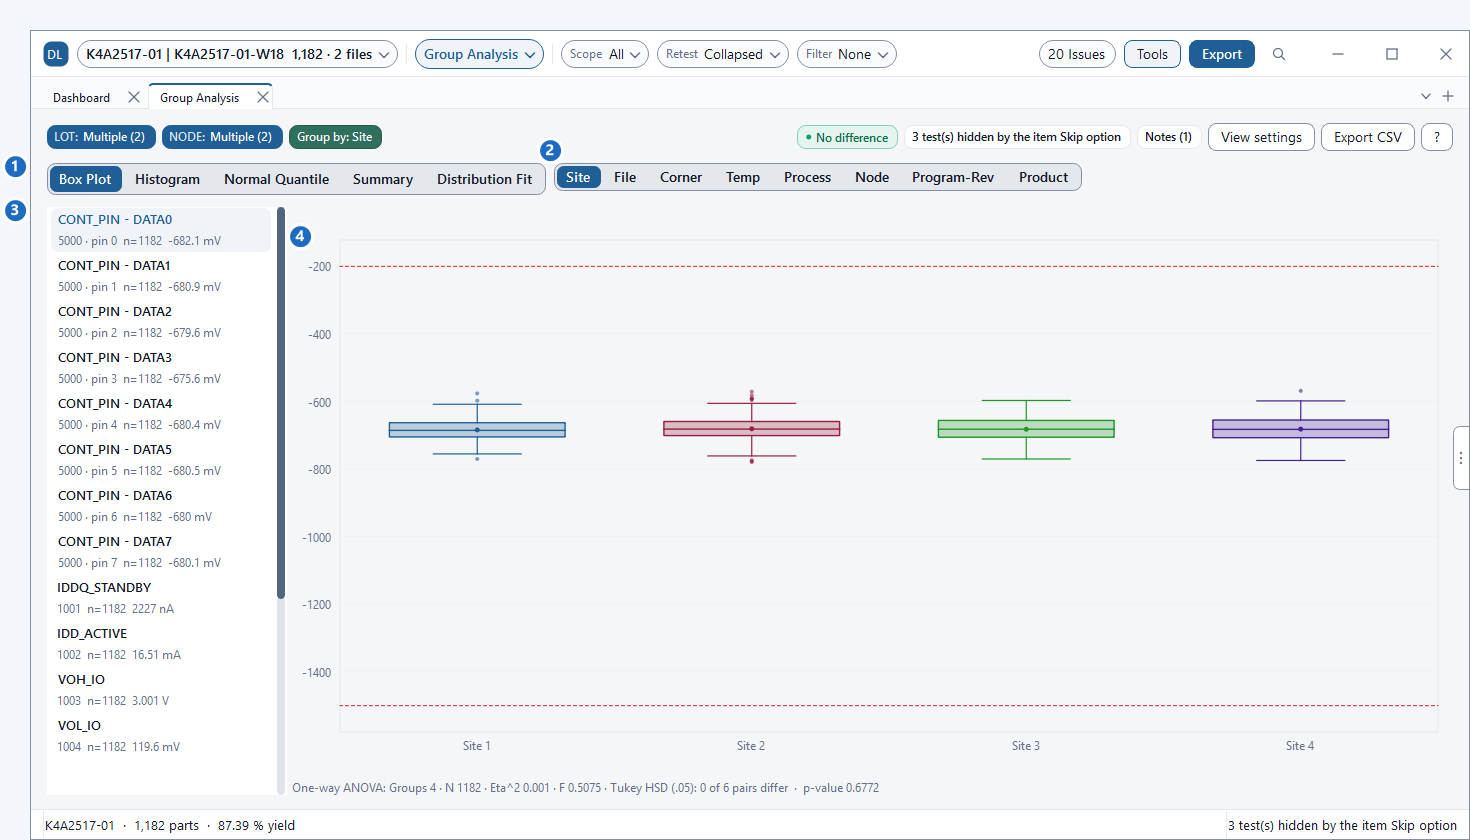
Group Analysis は、特定のテスト項目を Site · File · Corner · Temp · Process · Node · Program-Rev · Product ごとに分割し、グループ間の平均値に統計的に意味のある有意差が存在するかを計算します。
- p-value < 0.05: 全グループの母平均が完全に同一であると仮定した場合、現在観測された差異が偶然生じる確率は5%未満です。すなわち少なくとも1つのグループの平均値に有意差が存在すると判断されます。
- Eta² (η²): 全ばらつきのうちグループ分類によって説明される比率(効果量)です。0に近ければグループ差はほぼ皆無であり、0.40であれば変動の40%がグループ間の差に起因します。
- Tukey HSD: グループ間の総当たり対比較を行い、有意差の認められるペア数を提示します(例:"0 of 6 pairs differ")。
図 7-2 の例では、Eta² が 0.001、p-value が 0.6772 と算出されており、サイト間の有意な差が存在しないことが統計的に証明されています。上部の緑色チップ No difference がその結論を直感的に通知します。
8. プロセス異常 vs 測定異常の切り分け
Cpkが低下したり歩留まりが急落した際、前工程(Fab)側はテスター側の接触不良を疑い、テストエンジニア側はウェーハプロセスの異常を疑いがちです。DLOGの各分析機能を組み合わせることで、推測ではなく客観的なデータ根拠に基づいて原因を切り分けることができます。
| 検証項目 | 前工程(Fab・プロセス)起因の特徴 | テスター・測定系起因の特徴 |
|---|---|---|
| ウェーハ空間分布 (Wafer > Signature) |
同心円リング状、外周エッジ部、中心部、局所クラスタ等の明確な空間パターン | 歩留まりは低いがクラスタスコアがほぼ0(完全ランダム分布)、ショットピッチ周期やサイト周期の出現 |
| サイト間偏差 (SITE, Group Analysis) |
全測定サイトに均等かつ同様のばらつきとして出現 | 特定サイトのみ値が系統的シフト、Group ANOVA の p-value が極めて有意 |
| 測定信頼性 (Gauge R&R) |
%GRR が低く、部品間変動(PV)が全変動の大半を占める | %GRR が高く、装置変動(EV)または再現性変動(AV)が支配的 |
| テスト測定順序トレンド (Chart > Trend) |
ウェーハ単位・ロット単位で段階的なステップシフト | 測定順序に従い徐々にドリフト、プローブカード清掃やソケット交換前後で急変 |
| 対策アクション | 前工程製造装置およびプロセスレシピの検証(露光、エッチング、CMP等) | プローブカード・ソケットの洗浄・交換、ニードル針圧調整、DIB接地ノイズ改善 |
9. よくある質問 (FAQ) & レポート出力
よくある質問 (FAQ)
Cpkは単一テスト項目が正規分布に従っていることを大前提として計算されます。データが二峰性やロングテイルなどの非正規分布である場合、あるいは個々のテスト項目は規格内だが組み合わせが通常と異なるような異常チップは、Cpkの監視網をすり抜けてしまいます。PAT+(DPAT · SPAT)および MVA(MVA Explorer, Wafer MVA-PAT)を併用し、合格品の中に潜む異常ダイを選別してください。
Gauge R&R の Detail 画面を開き、各分散成分の比率を確認してください。一般に EV(装置変動)が支配的な場合は、テスター本体のノイズ、アース接地不良、電源リップル、シールド不備を調査します。AV(再現性変動)が支配的な場合は、ファイル間やサイト間の差(ソケット接触抵抗、テストヘッド接続のアライメントずれ、校正誤差)を優先的に点検します。
同一ウェーハを2回以上測定したSTDFデータログファイルが最低2つ必要であり、ダイ座標(X, Y)情報が正しく記録されている必要があります。再測定データファイルは Append... コマンドで追加読み込みしてください。座標情報の存在しないファイナルテスト等のデータログは位置照合ができないため使用できません。
はい、可能です。各画面の Export CSV から表示されている分析データをCSV保存でき、Export > Save Report からは PDF · Excel (.xlsx) · Word (.docx) · 画像形式の各種レポートを一括生成できます。PAT限界チャートについては PAT (PDF) を選択することで、テスト項目ごとに1ページずつ整理されたPDFレポートが出力されます。
DLOGで工程能力と測定信頼性を今すぐ確認
PAT+異常値選別、多変量MVA探索、Gauge R&R、マルチサイト分析、Cpk統計まで。
完全オフライン環境でSTDF詳細分析を6ヶ月間無料でお試しください。